耐油密封膏的核心特性与适用场景
耐油密封膏作为一种高性能的密封材料,主要依靠其优异的耐溶剂性和粘附力来应对严苛工况。它通常由特种橡胶、合成树脂配合高粘度矿物油、增塑剂及填料混炼而成,具备在长期接触矿物油、液压油、润滑油等介质环境中保持性能稳定的特点。这种材料不仅能在高温或低温条件下维持弹性,还能有效防止因介质渗透导致的泄漏问题,广泛应用于汽车发动机、变速箱、液压系统及工业管道的法兰连接处。
在实际工程应用中,选择合适的耐油密封膏需严格对照介质类型与工作温度。不同配方的密封膏对特定化学物质的抵抗能力存在差异,例如硅酮类耐油胶对某些极性溶剂表现不佳,而聚氨酯基或改性橡胶基产品则可能在极端温度下出现硬化或软化。施工前必须确认介质成分,避免材料与接触液体发生化学反应导致失效,同时需关注设备运行时的动态应力,确保密封膏能承受一定的位移和振动,从而维持长期密封效果。
旧胶残留的彻底清理方法
清理旧有密封材料是确保新胶粘结力的关键步骤,表面残留的油污、氧化层或旧胶块会直接削弱新材料的附着力。推荐使用专用溶剂清洗剂或工业级丙酮进行初步溶解,利用无绒布或塑料刮板轻柔擦拭,避免使用金属硬物强力铲除,以防损伤密封面造成划痕,这些微观缺陷会成为新的泄漏路径。对于顽固的老化胶层,可配合热风枪适度加热,使旧胶软化后更容易剥离,但需严格控制温度,防止基材变形或产生有害气体。
清理过程中需特别注意密封面的干燥与洁净度,溶剂挥发后必须确保表面无任何油性残留或粉尘颗粒。可使用压缩空气吹扫结合无尘纸二次擦拭,检查标准为表面呈现均匀哑光且无指纹印迹。若密封面存在轻微锈蚀或污垢,需用细砂纸轻轻打磨后再次清洁,但需避免过度打磨破坏密封面的平整度。整个清理流程旨在获得一个微观结构完整、化学性质惰性的理想粘接界面,为后续施工奠定基础。
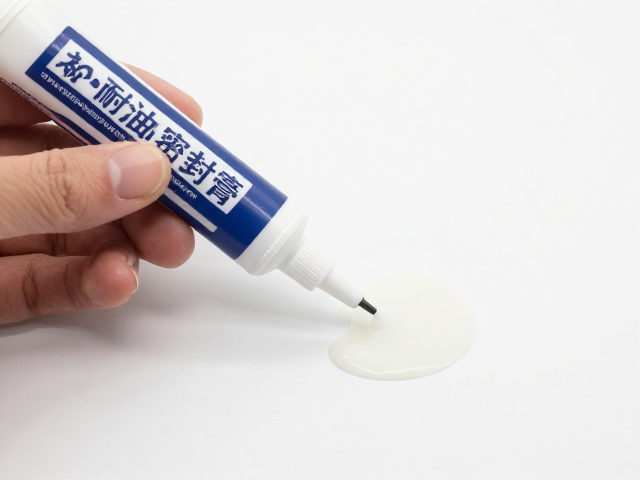
规范化施工操作与涂胶技巧
施工环境需保持清洁、干燥且通风良好,温度建议在5℃至35℃之间,相对湿度低于80%,过高湿度会影响部分密封膏的固化效果。使用前需充分搅拌密封膏,确保各组分均匀混合,若膏体过稠可适当加入少量专用稀释剂调整,但需严格遵循产品说明书的比例,以免改变材料物理性能。涂胶时应采用连续、均匀的轨迹,避免断点或气泡,对于法兰连接,建议在螺栓孔周围预涂少量胶液以填充间隙,再覆盖整体密封面。
涂胶厚度需控制在合理范围,过薄可能导致密封不严,过厚则易因固化收缩产生内应力导致开裂。通常建议涂胶厚度在1-3毫米之间,具体数值参考产品技术参数。对于动态密封部位,需特别注意胶层的连续性,避免在应力集中区域形成薄弱点。涂胶完成后,应立即进行装配,并在装配过程中保持适当的压力,使胶层均匀分布并挤出多余部分,形成严密的密封环。装配后需按照设备要求进行静置固化,期间严禁移动或测试,确保材料达到初始强度。
固化时间与后期维护检查
耐油密封膏的固化时间受环境温度、湿度及胶层厚度影响显著,初固时间通常在30分钟至2小时之间,此时材料表面形成弹性膜,可承受轻微位移。完全固化时间则需24至72小时,期间材料内部交联反应持续进行,逐渐达到最佳密封性能。在固化期间,应避免对密封部位施加额外负荷或振动,防止胶层移位或变形。对于需要快速投产的场景,可选用快固型配方,但需权衡其长期耐油性能是否满足工况要求。
后期维护检查应关注密封部位是否有渗漏迹象或胶层老化、开裂、剥离现象。定期检查时,可使用手电筒观察密封面边缘,确认无介质渗出。若发现轻微渗漏,可尝试在泄漏点外侧补充涂胶,但需先清理旧胶并评估原胶层状态。对于严重老化或失效的密封部位,必须彻底清除旧胶并重新施工,不可简单覆盖修补。建立定期的巡检记录,跟踪密封部位的状态变化,有助于及时发现潜在问题,延长设备使用寿命,确保系统运行的安全性与可靠性。