拆解与表面预处理
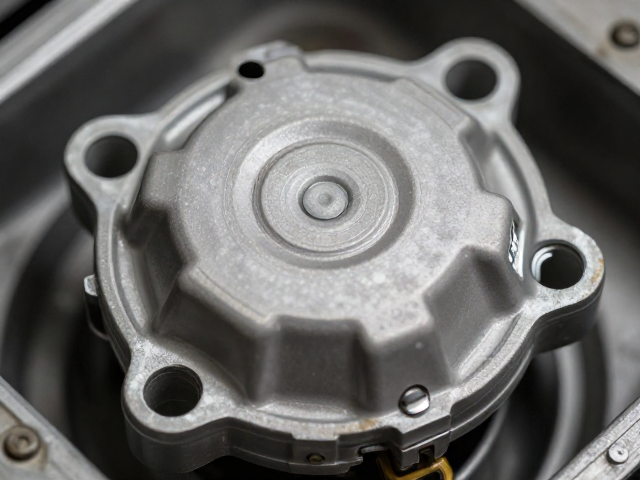
机油泵盖板在拆卸过程中,旧密封垫或残留密封胶往往紧密附着在结合面上,这些杂质若处理不净,会直接导致新胶层无法形成连续有效的密封屏障。使用专用塑料刮刀或硬质铜片清理旧胶时,需严格遵循单向刮除的动作,避免金属工具划伤铝合金或铸铁材质的基体表面,任何细微的划痕都可能成为高压油液渗透的通道。清理完毕后,必须使用无绒布配合工业级清洗剂对结合面进行彻底擦拭,确保表面无油污、无粉尘、无水分,这是保证密封胶附着力和密封性能的基础前提。
表面清洁度检查是施工前不可省略的关键环节,需借助强光手电观察结合面状态,确认无残留溶剂痕迹或顽固污渍。对于经过长期运行可能出现轻微氧化或锈蚀的区域,建议使用细砂纸(如800-1000目)进行轻柔打磨,随后再次清洁,以恢复金属表面的微观粗糙度,这有助于增强密封胶的机械咬合力。整个预处理过程需保持环境干燥,避免在潮湿或粉尘较多的车间环境中操作,防止异物落入结合面影响后续打胶质量。
密封胶选型与施工准备
选择适用于机油环境的密封胶时,需重点考量其耐油性、耐温性及抗老化性能,通常硅酮橡胶类或厌氧型密封胶因具备优异的化学稳定性而被广泛采用。在施工前,务必核对密封胶的生产日期,确保产品处于有效期内,过期胶体可能出现固化异常或粘度变化,直接影响密封效果。同时,检查密封胶包装的完整性,确保无泄漏或挤压变形,对于双组份密封胶,还需确认固化剂与基胶的混合比例是否准确,避免因配比错误导致固化不完全。
施工环境的温湿度控制对密封胶性能发挥至关重要,理想的操作环境温度应保持在15℃至25℃之间,相对湿度控制在40%-70%范围内。过高的温度可能导致胶体表面快速结皮,影响流平性;过低的温度则会延长固化时间,甚至导致胶体无法充分交联。施工前,将密封胶瓶体放置在室温环境中静置一段时间,使胶体温度与环境温度一致,避免因胶体温度过低导致挤出困难或流动性差。此外,准备好专用的胶嘴,根据盖板沟槽尺寸选择合适的直径,确保胶条能均匀覆盖整个密封区域。
打胶路径与涂胶规范
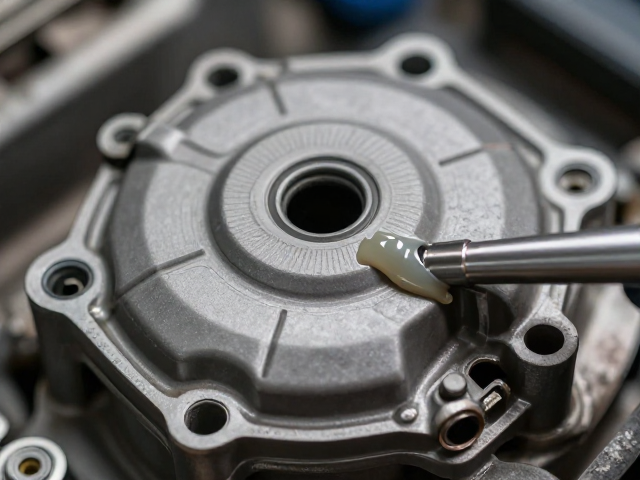
涂胶时应从盖板的一侧起始,保持胶嘴与结合面成45度角,以均匀稳定的速度挤出胶条,确保胶条连续、无断点、无气泡。对于带有沟槽的盖板,胶条应完全填充沟槽,并在沟槽边缘形成轻微的凸起,以应对装配时的挤压变形。若盖板尺寸较大或结构复杂,可采用分段涂胶的方式,但需确保各段胶条之间有足够的重叠区域,通常为5-10毫米,以保证密封的连续性。涂胶过程中需避免胶体堆积过多,过厚的胶层在受压时容易产生内应力,导致密封失效或胶体挤出。
涂胶完成后,需立即检查胶条的完整性,观察是否有断胶、漏涂或气泡现象,发现问题需及时用刮刀修整。对于多孔或螺纹孔周围的密封,需特别注意胶体是否完全覆盖,必要时使用细毛刷辅助涂抹,确保无遗漏。涂胶过程中严禁用手直接接触胶体,以免油脂或污渍污染胶面,影响固化效果。涂胶完成后,需尽快速入装配工序,避免胶体表面因长时间暴露在空气中而结皮或吸附灰尘,影响密封性能。
装配与固化控制
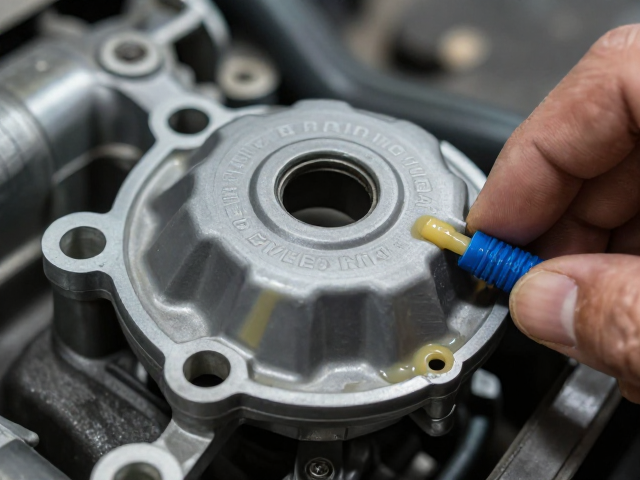
装配过程中,需确保盖板与泵体定位准确,避免强行压入导致胶体偏移或挤出不均。使用规定的扭矩扳手,按照对角线交叉顺序分次拧紧螺栓,每次拧紧至规定扭矩的50%,随后逐步增加至100%,确保结合面受力均匀,胶体被均匀挤压形成严密的密封层。拧紧过程中需观察胶体挤出情况,适量挤出表明密封良好,若无胶体挤出或挤出不均,需检查结合面平行度或胶条连续性。装配完成后,需静置规定时间,让胶体初步定型,避免立即进行后续操作导致密封层受损。
固化过程需遵循密封胶的技术参数要求,通常室温固化需24小时以上才能达到初步强度,完全固化可能需要更长时间。在固化期间,应保持发动机舱或维修区域的清洁,避免震动或外力干扰密封层。若需加速固化,可使用专用固化剂或控制环境温度,但需严格遵循产品说明,避免过度加热导致胶体老化或变形。固化完成后,需进行泄漏检查,可通过低压试压或路试观察,确认无渗漏现象。若发现渗漏,需重新拆卸,检查胶层完整性并重新施工,严禁在未确认密封效果的情况下投入使用。