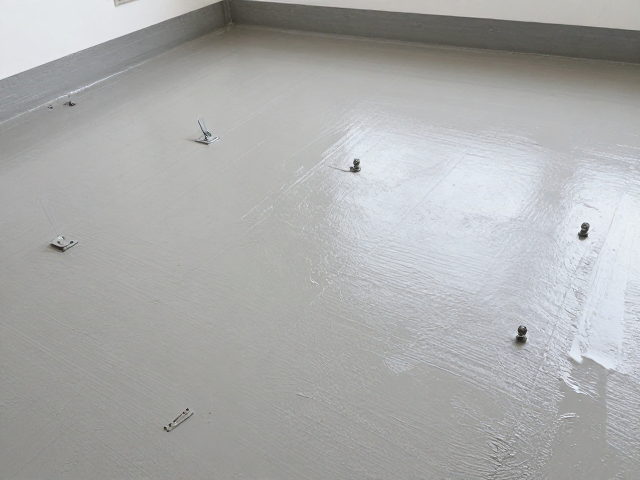
隔热涂层膏基层处理与固定支架安装规范
施工前的表面预处理是决定涂层附着力与长期隔热性能的核心环节。基层必须保持干燥、无油污、无浮灰,若为金属表面,需通过喷砂或机械打磨去除氧化层,粗糙度控制在Sa2.5级标准,以提供足够的微观锚固力。对于混凝土或砖石结构,需修补裂缝并清除松动颗粒,确保基底平整坚实。在潮湿环境下施工,需检测基材含水率,通常要求低于8%,避免水分在高温固化过程中气化导致涂层起泡或剥落。
固定支架的安装旨在增强涂层在极端温度变化下的抗剥离能力,尤其适用于垂直面或高振动环境。支架材质需具备与基材相近的热膨胀系数,常用不锈钢或高强度碳钢,间距依据设备直径和高度计算,一般水平间距控制在600-800mm,垂直间距400-600mm。安装时,支架底座需与基材紧密贴合,焊接点或膨胀螺栓必须牢固,焊缝需打磨平整以免形成热桥。支架顶部需设置防滑垫或凹槽,防止涂层膏在涂抹过程中滑动,确保护罩结构与隔热层形成稳固的整体受力体系。
涂层膏涂抹工艺与厚度控制标准
隔热涂层膏的施工通常采用手工刮涂或专用抹刀批刮,对于大面积作业可辅以喷枪喷涂后抹平。涂抹时需严格遵循“薄层多次”的原则,首层厚度控制在1-2mm,待表层指触干燥后进行第二层施工,总厚度依据设计隔热需求确定,常见工业保温层厚度在10-30mm之间。施工过程中需保持刮刀角度一致,确保涂层表面平整无砂眼、无流挂。对于管道弯头、阀门等异形部位,需采用预制块拼接或手工精细修整,确保隔热层连续无断层,避免产生局部热点导致热量流失。
厚度检测是施工质量控制的关键步骤,需使用专用测厚仪在涂层完全干燥前进行多点测量。对于要求严格的工业炉窑,平均厚度偏差不得超过设计值的±10%,且任意一点不得出现厚度不足现象。涂层表面应无明显裂纹,若发现微小裂纹,需及时用同材质涂料进行修补。施工环境温度宜控制在5-35℃,相对湿度低于85%,避免在雨雪、大风天气下作业,以防雨水冲刷或灰尘污染影响涂层完整性。每道工序完成后需经监理工程师或质检人员验收,合格后方可进行下一道工序。
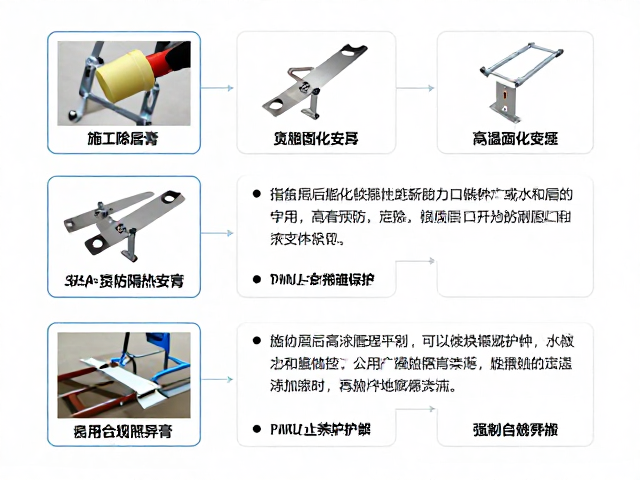
高温固化养护与性能验收流程
涂层膏施工完成后需经历自然的干燥固化过程,初期养护阶段应避免剧烈震动或外力碰撞。对于需要立即投入使用的设备,需执行严格的升温曲线程序,严禁快速升温导致涂层内部水分或挥发物急剧膨胀引发爆裂。升温速率通常控制在每小时20-50℃,在100℃、200℃、300℃等关键温度节点设置保温平台,使涂层内部应力充分释放,有机成分完全交联固化。保温时间依据涂层厚度和材料特性确定,通常每10mm厚度需保温2-4小时,确保固化效果均匀。
性能验收主要依据涂层的外观完整性、附着力及隔热效率进行综合评估。外观检查要求涂层表面无脱落、无粉化、无结构性裂纹。附着力测试可采用划格法,依据ISO 2409标准,评级不低于0级或1级为合格。对于功能性验收,可通过红外热成像仪检测设备表面温度分布,对比未涂覆区域的温差,验证隔热效果。验收报告需记录施工日期、环境温度、涂层厚度、固化曲线数据及检测结果,作为后期维护与质保的依据。养护期间需定期巡查,发现异常及时处理,确保涂层长期稳定运行。