表面预处理与清洁控制
耐油密封胶的性能发挥,首要前提在于被粘物表面的绝对洁净与干燥。油污、水分或氧化层会直接破坏胶层与基材的附着力,导致密封失效。实际操作中,需选用丙酮或甲乙酮等挥发性溶剂,通过擦拭方式去除金属表面的加工残留油脂和灰尘。对于多孔性材料,还需考虑溶剂渗透对基材内部结构的影响,必要时采用物理打磨增加表面粗糙度,以提供更大的有效粘接面积。
清洁后的表面必须确保无溶剂残留并完全干燥。残留的清洁溶剂不仅会延缓密封胶的固化反应,还可能作为隔离层削弱界面结合力。环境湿度对预处理效果也有显著影响,高湿环境易在表面形成冷凝水膜,因此作业环境的温湿度需控制在合理区间。只有在建立牢固的物理与化学界面后,后续的涂胶工艺才能发挥应有的密封效能。
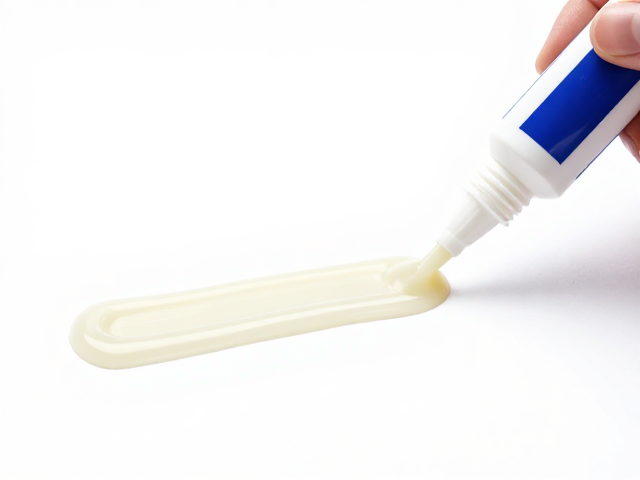
涂胶手法与连续性保障
均匀连续的涂胶过程依赖于稳定的施胶压力和流畅的移动速度。使用手动或气动胶枪时,应保持胶嘴与基材表面成45至60度夹角,沿预定路径匀速移动。胶量过多会导致溢出污染和固化收缩应力集中,胶量不足则无法填补微观缝隙,形成渗漏通道。对于长距离密封,建议采用分段涂胶后对接的方式,或在工艺允许下使用连续供胶系统,以消除接头处的潜在泄漏风险。
胶层厚度需严格遵循材料技术规范,过厚的胶层不仅浪费材料,还会因固化收缩产生内应力,降低耐油性和机械强度。通常,密封胶层厚度控制在0.1至0.5毫米之间能获得最佳的密封与粘接平衡。在涂胶过程中,需避免胶体中断或产生气泡,一旦发现断胶,应立即补胶并重新压实。对于复杂结构件,可先在平面模拟涂胶,确认流变特性符合预期后,再应用于实际工件,确保胶路连续无死角。
固化环境与时效管理
密封胶的固化过程受温度、湿度及氧气接触情况的影响显著。大多数耐油密封胶在室温下通过接触空气中的湿气发生缩合反应或加成反应固化。环境温度过低会大幅延长固化时间,甚至导致胶体无法完全交联,影响耐油性能;温度过高则可能加速表面结皮,阻碍内部溶剂挥发或固化反应,形成“外干内湿”的现象。因此,作业现场应保持温度在15至25摄氏度之间,相对湿度控制在40%至70%范围内。
固化期间的静置与保护同样关键。在胶体未达到初始定型强度前,严禁移动或装配工件,以免破坏胶层的完整性。对于需要快速定位的工况,可使用专用加速剂或选择快固型密封胶,但需评估加速剂对耐油性能的长期影响。完全固化所需时间通常比初始定位时间长数倍,在此期间,工件应放置在通风良好、无震动、无腐蚀性气体的环境中。只有经过充分的固化时间,密封胶才能达到其标称的耐油耐受度和密封压力,确保长期运行的可靠性。