抗电弧膏软管装薄涂的核心逻辑与操作难点
抗电弧膏在电力设备绝缘保护中扮演着关键角色,其施工质量直接决定了设备在故障情况下的耐受能力。软管包装形式虽然便于取用,但要实现“薄涂”这一高难度动作,核心在于对材料流变特性的精准控制与施工手法的标准化。所谓薄涂,并非指涂抹厚度越薄越好,而是要求涂层均匀、无气泡、无流挂,且厚度严格贴合技术规范要求,通常在微米至毫米级别进行精确分布。
软管装材料的特殊性在于其粘度较高,直接挤压容易造成局部堆积,形成“厚斑”,这会引发电弧放电时的热量集中,导致涂层碳化甚至击穿。因此,施工前的材料预处理至关重要,需要通过静置或低温恒温处理,使膏体内部的触变剂充分激活,降低初始挤出阻力,为后续形成均匀薄层奠定物理基础。
标准化施工前的环境与材料准备
施工环境的温湿度是决定涂层最终性能的外部变量。高温环境会导致膏体中的挥发分快速流失,增加开裂风险;而高湿环境则可能引起涂层表面吸潮,影响绝缘电阻。建议在温度控制在15℃至35℃、相对湿度低于80%的环境中进行操作,同时确保待涂覆表面清洁干燥,无油污、灰尘或旧涂层残留,这是保证附着力和绝缘强度的先决条件。
在工具准备方面,需选用专用刮板或毛刷,而非依赖软管直接挤压成型。专用工具能提供更均匀的受力面积,避免软管口造成的局部高压堆积。此外,准备厚度测量仪(如湿膜梳)是验证“薄涂”效果的关键步骤,施工前需根据产品技术说明书确定的理论厚度,选择合适的湿膜梳规格,以便在施工过程中实时监测涂层状态,及时修正偏差。
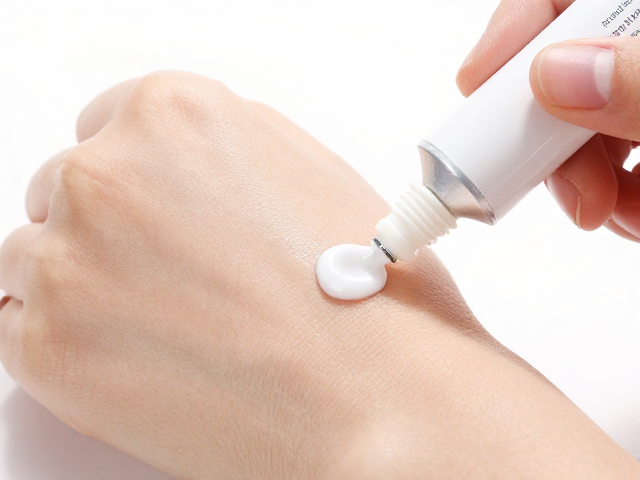
软管装抗电弧膏的薄涂实操步骤
实际操作中,采用“点涂后刮平”的策略能有效解决软管装材料难以控制厚度的问题。先将膏体从软管挤出至待涂区域中心,形成适量但不过量的料堆,随后立即使用刮板以恒定角度和速度进行单向或交叉刮涂。刮涂过程中应保持刮板与基面紧密贴合,避免悬空导致涂层不均,刮涂速度需平稳,过快易造成拉丝或厚度不足,过慢则易引起流挂。
对于复杂结构或狭窄缝隙,需配合使用小号刮刀或注射器辅助填充,确保无死角。在刮涂完成后,需立即进行外观检查,观察表面是否平整、有无针孔或气泡。若发现局部过厚,需用刮板轻轻修整;若发现缺陷,需清除后重新局部修补。整个过程中,严禁使用溶剂稀释膏体,这会破坏材料的化学结构,导致抗电弧性能大幅下降。
涂层固化与质量检验的关键指标
施工完成后的固化过程决定了涂层的最终物理性能。大多数抗电弧膏需要特定的时间进行物理干燥和化学交联,在此期间需避免震动、灰尘污染或机械接触。固化时间受环境温度影响显著,低温环境下需适当延长等待时间,确保涂层内部应力完全释放,达到规定的机械强度和绝缘等级。
质量检验主要依据外观检查和厚度测量两项核心指标。外观上,涂层应色泽均匀、无裂纹、无气泡、无剥落现象。厚度测量需使用干膜测厚仪在固化后进行多点测试,确保平均厚度符合设计规范,且最大值与最小值之差控制在允许范围内。对于关键部位,还需进行绝缘电阻测试,验证涂层在高压环境下的电气稳定性,确保其能有效抑制电弧延伸。
选购指南与长期维护要点
选购抗电弧膏时,应重点关注产品的技术参数文件,特别是其耐电弧时间、绝缘电阻值、耐温等级以及施工粘度范围。确保所选产品符合相关行业标准,并具备完整的型式试验报告。软管包装需检查密封性是否良好,生产日期是否清晰,避免购买受潮或过期产品,因为膏体的触变性能会随时间推移和温度变化而发生不可逆的衰减。
长期维护中,应建立定期的巡检机制,重点观察涂层表面是否有变色、粉化、开裂或脱落现象。轻微的表面污染可使用无水酒精轻轻擦拭,但严禁使用强溶剂清洗,以免溶解涂层基料。若发现涂层有局部破损,应及时采用同批次材料进行修补,修补区域需略大于破损范围,并确保修补层与原涂层良好融合,以维持整体绝缘防护的连续性。