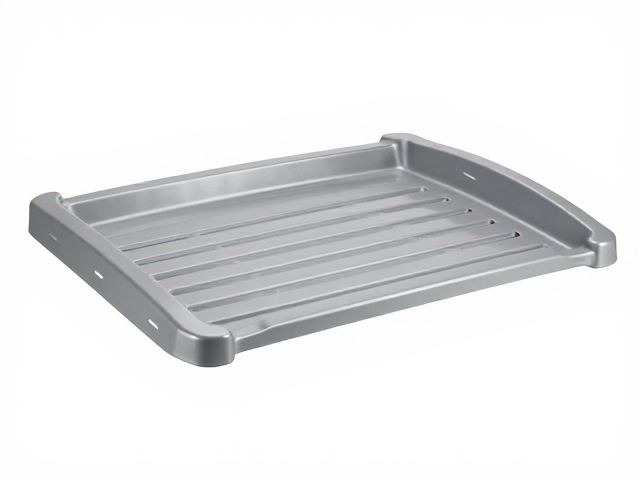
静电喷塑的核心原理与表面处理基础
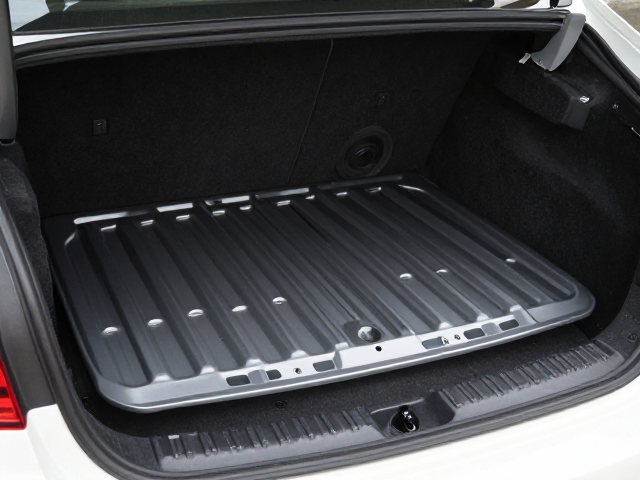
汽车尾箱底板载物架在长期存放行李或户外使用时,表面极易因摩擦、潮湿或化学腐蚀而受损,静电喷塑技术通过高压静电场使粉末涂料均匀吸附于金属工件表面,再经高温烘烤固化形成致密保护层。这一工艺不同于传统液态油漆,其涂层厚度通常控制在60至120微米之间,能够覆盖金属表面的微小孔隙,形成连续且无针孔的防护膜。
在正式喷塑前,金属基材需经过严格的脱脂、磷化及钝化处理。脱脂步骤去除冲压过程中残留的机油与油污,磷化处理则在铁件表面生成一层致密的磷酸盐结晶膜,显著提升涂层附着力。若前处理不到位,即便后续喷塑工艺完美,涂层仍可能在数月内出现起泡或剥落现象,因此表面预处理是决定最终防锈性能的关键环节。
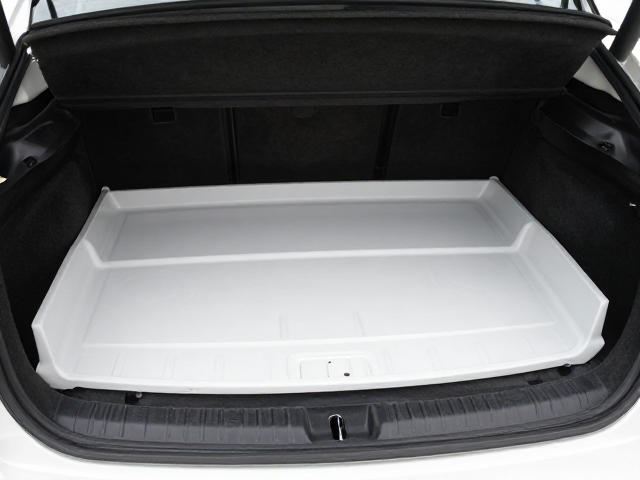
粉末涂料特性与防锈性能选择
载物架选用的粉末涂料多为环氧树脂与聚酯树脂混合型,其中聚酯型耐候性更优,适合长期暴露在紫外线或雨水环境中的场景;环氧型则硬度更高,耐化学溶剂能力更强,适用于装载机油、清洁剂等可能渗漏的物品。粉末中的防锈颜料如磷酸锌、三聚磷酸铝等,能在涂层破损时通过电化学作用抑制金属基材的腐蚀反应,这种主动防锈机制比单纯依靠物理隔离更为可靠。
颜色与光泽度虽不影响核心防锈功能,但深色涂层通常含有更多碳黑或氧化铁颜料,对紫外线吸收能力较强,长期暴晒下不易粉化变白。部分高性能粉末涂料添加了纳米二氧化硅或陶瓷微粒,进一步提升涂层耐磨性与抗冲击性。在选择时,应关注粉末的固含量与熔融流动性指标,这些参数直接影响涂层的致密程度与外观平整度。
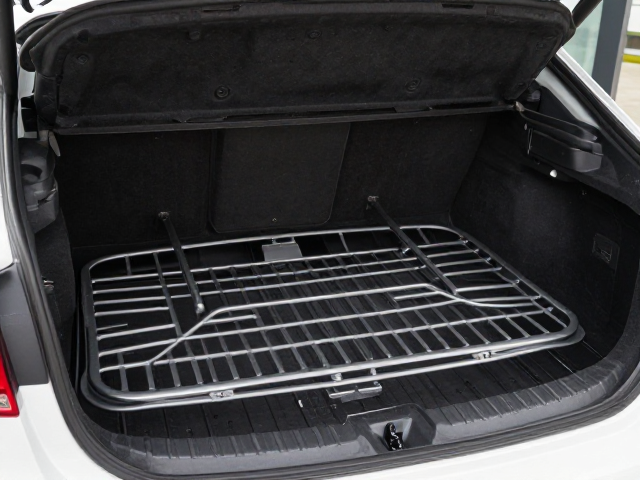
工艺参数控制与固化质量
静电喷塑的电压通常维持在60至100千伏之间,电流控制在2至5毫安,以确保粉末能克服斥力均匀吸附于工件表面,特别是载物架的边角与焊缝处需特别注意枪口距离与移动速度,避免局部堆积或漏喷。固化过程需在180至200摄氏度的烘道中停留10至15分钟,温度过高会导致涂层黄变或起泡,温度过低则无法完全熔融流平,影响防护性能。
固化后的涂层需进行冷却定型,随后进行外观检查与厚度测量。使用磁性测厚仪对载物架不同部位进行检测,确保涂层厚度均匀,无明显流挂、橘皮或杂质颗粒。对于高强度使用的载物架,还需进行划格法附着力测试,若涂层在标准划格后无脱落,则表明前处理与固化效果达标。
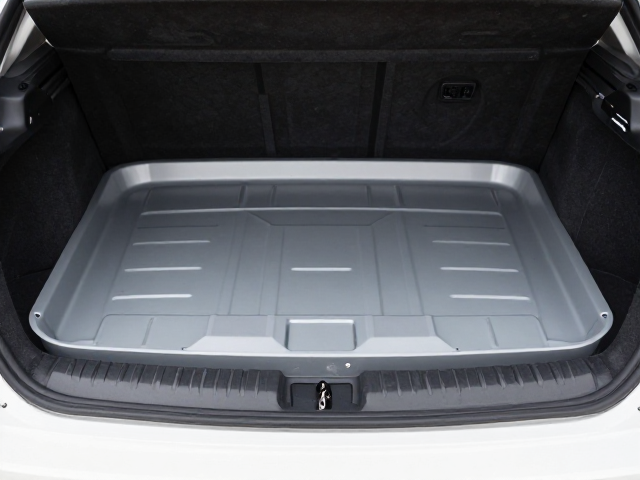
长期耐用性与实际使用场景匹配
载物架在实际使用中常承受重物挤压、钥匙刮擦或冰雪覆盖,静电喷塑涂层需具备足够的柔韧性与硬度平衡。过硬的涂层在受到冲击易脆裂,过软的涂层则易被尖锐物体划伤。因此,选择粉末时需参考其铅笔硬度标准,一般载物架推荐使用2H至4H硬度的涂层,以应对日常摩擦与轻微撞击。
环境因素对载物架寿命影响显著,沿海地区盐雾腐蚀性强,需选用含盐雾测试通过率高(如通过500小时中性盐雾测试)的专用粉末;内陆干燥地区则可选用常规耐候型粉末。此外,载物架内部结构设计也会影响涂层效果,封闭式管状结构比开放式框架更易形成均匀涂层,减少死角腐蚀风险。
常见缺陷识别与维护建议
喷塑后若发现涂层表面出现针孔、缩孔或气泡,多因工件表面油污未净或烘烤温度曲线不当所致。缩孔通常表现为圆形小坑,针孔则为贯穿涂层的细小孔洞,两者均会削弱防锈能力,导致水分渗入金属基体引发锈蚀。此类缺陷需在生产环节通过优化前处理清洗流程与控制烘道温度梯度进行预防。
日常使用中,载物架表面若有轻微划痕,可使用同色系修补漆进行局部覆盖,防止锈点扩大。避免使用强酸强碱清洁剂直接冲洗涂层表面,以免破坏粉末分子结构。每年定期用中性洗车液清洗载物架,并检查焊缝处涂层完整性,及时修补破损区域,可显著延长载物架整体使用寿命。