不锈钢紧固件失效的核心机制与氧化膏作用原理
不锈钢在潮湿或腐蚀性环境中发生“锈死”现象,常表现为螺纹咬合后无法拆卸,甚至导致紧固件断裂。这一过程主要由应力腐蚀开裂和缝隙腐蚀引起,特别是在304或316不锈钢与碳钢部件配合时,电偶腐蚀会加速界面氧化物的生成,形成坚硬的金属间化合物,使螺纹副产生极高的静摩擦力。传统的润滑方式如普通黄油或二硫化钼往往难以在高温或高负荷下维持稳定的润滑膜,一旦润滑失效,金属表面直接接触,氧化层迅速堆积,最终导致连接失效。
抗氧化膏作为一种高性能密封润滑介质,其核心功能是通过物理隔离和化学钝化双重机制解决上述问题。高品质抗氧化膏通常含有高纯度合成基础油、极压添加剂以及微细的金属氧化物或陶瓷颗粒。当涂抹于螺纹表面时,这些成分能形成一层致密且耐高温的保护膜,有效隔绝氧气、水分及氯离子等腐蚀介质与金属表面的接触。这种隔离作用不仅降低了摩擦系数,防止了微动磨损,还能在长期服役过程中抑制氧化反应的发生,从而保持螺纹副的可拆卸性。
抗氧化膏的关键性能指标与选型逻辑
在工业应用中,抗氧化膏的性能表现高度依赖于其基础油类型和添加剂配方。矿物油基抗氧化膏成本低廉,但耐温性和抗氧化能力相对有限,通常适用于环境温度较低、负荷一般的场景。相比之下,合成烃或全氟聚醚(PFPE)基抗氧化膏具有更优异的热稳定性和化学惰性,能够在-40℃至200℃甚至更高温度范围内保持性能稳定,且不易挥发或硬化,适合航空航天、汽车引擎或化工设备等严苛工况。选型时需重点关注其滴点、极压负荷数据以及耐介质性,确保膏体不与接触材料发生化学反应。
数据表明,优质的抗氧化膏应具备极低的摩擦系数波动范围,通常在0.08至0.12之间,这有助于确保螺栓预紧力的准确性,避免因摩擦系数不稳定导致的紧固力不足或过紧。此外,膏体的稠度等级(NLGI)也至关重要,NLI 2或NLGI 1号的膏体易于涂抹且能均匀分布在螺纹面,而NLGI 3号或更高稠度的膏体则更适合需要更强密封性和防泄漏的场合。用户应依据具体的工况温度、负荷大小以及接触介质,参考材料兼容性测试报告进行选择,避免盲目使用单一型号应对所有场景。
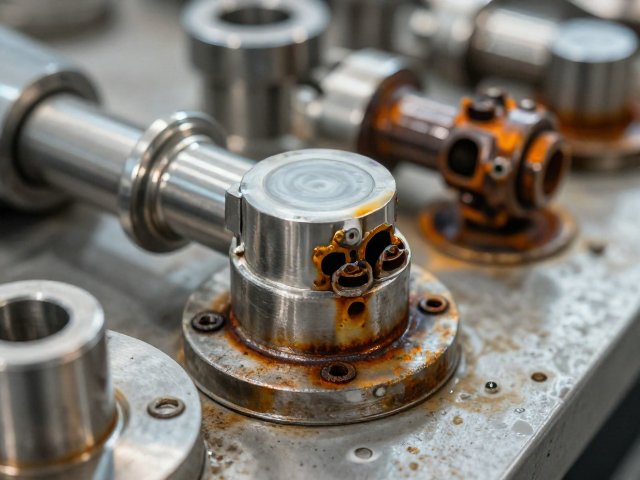
标准化施工流程对防锈效果的决定性影响
即使选用了高性能抗氧化膏,错误的施工方式仍可能导致防护失败。正确的表面处理是第一步,螺纹表面必须清洁、干燥且无油污、锈迹或旧涂层残留。使用无水乙醇或专用清洗剂擦拭螺纹,再用压缩空气吹干,可确保抗氧化膏与金属表面直接结合,发挥最大效能。涂抹过程中,应确保膏体覆盖整个螺纹啮合区域,特别是螺纹根部和螺母接触面,对于长螺栓或大型法兰连接,建议采用刷涂或喷涂方式,以保证涂层的均匀性和厚度一致,避免局部干擦导致防护盲区。
装配过程中的扭矩控制是验证抗氧化膏效果的关键环节。由于抗氧化膏改变了摩擦特性,原有的扭矩-预紧力关系可能发生变化。使用经过校准的扭矩扳手,按照设备维护手册推荐的新摩擦系数设定扭矩值进行紧固,可防止因扭矩过大导致膏膜破裂或螺纹损伤。紧固后,建议在初步运行阶段后进行复检,观察是否有渗漏或松动迹象。对于关键部位,可采用定期维护计划,每隔一定运行周期(如6个月或12个月)检查并补充抗氧化膏,以维持长期的防护效果,确保持续的防锈死性能。