视觉检测与表面缺陷识别
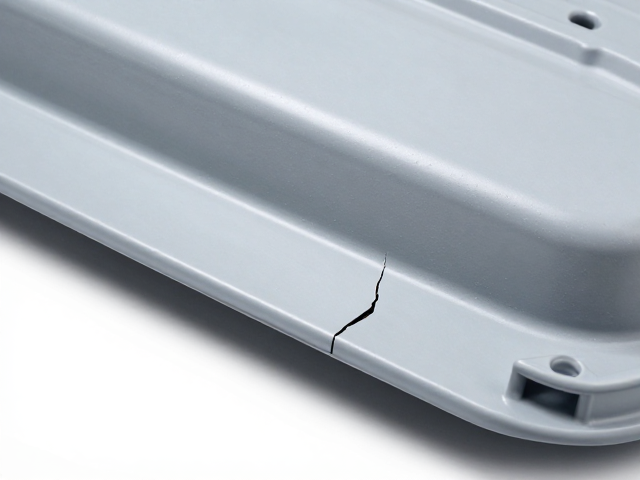
底盘挡板在经历高温粉末喷涂固化过程后,涂层内部应力与基材热膨胀系数差异极易引发微观裂纹或宏观变形,因此第一步需建立严密的视觉检查流程。检查环境应配备照度不低于500 Lux的专业光源,避免在逆光或阴影严重区域作业,确保能清晰辨识涂层表面的流挂、橘皮、气泡以及因基材变形导致的涂层拉伸发白现象。操作人员需佩戴无色差检测手套,防止手部污渍干扰判断,同时利用高亮手电筒以低角度侧光照射板件表面,这种光影折射法能有效凸显细微的发丝裂纹或翘曲痕迹,特别是对于深腔、折角等应力集中区域,需逐寸排查,确保无肉眼可见的连续性断裂或局部凹陷。
对于批量生产的底盘挡板,视觉检测还需结合标准色板和完件样板进行比对,重点观察涂层厚度均匀性与颜色一致性,因为局部过厚或固化不均往往伴随着基材受热不均引发的隐性变形。若发现涂层表面存在细微针孔或裂纹,需立即记录位置坐标,并初步判断裂纹走向是否贯穿整个板件结构,这有助于后续区分是喷涂工艺参数(如烘烤温度、时间)不当引起的表面缺陷,还是基材冲压成型阶段已存在的潜在应力释放导致的结构性开裂。
变形量测量与公差分析
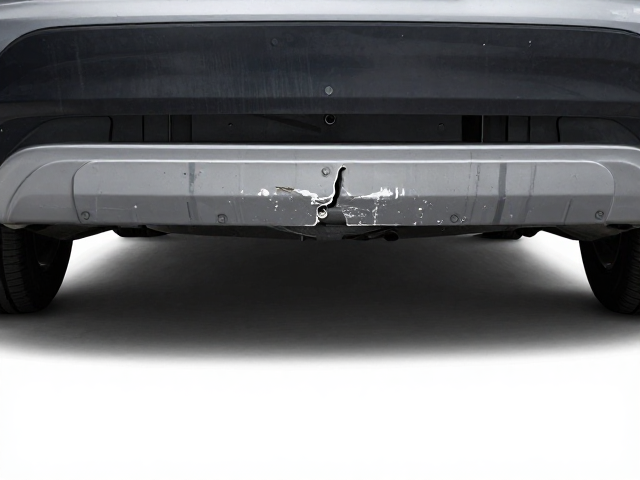
底盘挡板的平面度和扭曲度是衡量其装配性能的关键指标,测量时需使用高精度三坐标测量机(CMM)或专用检具进行数据采集,确保测量基准与图纸设计基准完全一致。对于常见尺寸的钢板或铝合金挡板,平面度公差通常控制在0.5mm至1.5mm之间,具体数值需严格依据原厂技术规范执行,任何超出公差范围的翘曲都可能导致安装点错位或行驶噪音。测量过程中,应将挡板稳固放置在标准平台上,使用塞尺或千分尺检测板面与基准面的间隙,重点关注螺栓孔周围区域,因为该处的变形会直接影响紧固件的预紧力分布,进而引发松动或疲劳断裂。
除了静态尺寸测量,还需关注挡板在动态负载下的潜在变形风险。部分高性能底盘件在喷涂前需经过预矫形处理,若矫形力度不足或固化冷却过程中冷却速率过快,会导致残余应力积聚。可通过在挡板非关键受力区粘贴应变片进行模拟测试,获取固化后基材的应力释放数据,若数据显示局部应变值异常升高,则提示该区域存在较高的开裂风险。此外,对于大型整体成型挡板,还需检查对角线长度差,若对角线偏差超过允许范围,说明板件存在扭曲,这会直接影响整车底盘系统的几何姿态。
裂纹检测与无损探伤应用
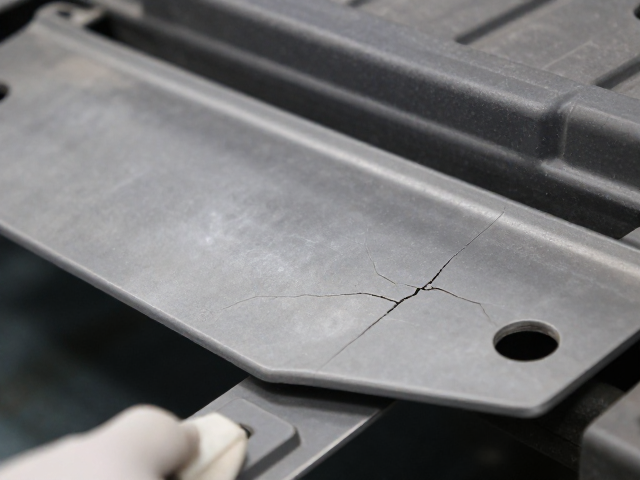
针对肉眼难以察觉的微裂纹,尤其是隐藏在涂层内部或基材深处的疲劳裂纹,需引入无损检测技术进行深度筛查。渗透检测(PT)是粉末喷涂后检查裂纹的有效手段,适用于非多孔性材料表面,通过涂抹渗透剂、去除多余渗透剂、施加显像剂,再经规定时间观察显像痕迹,能清晰显示开口于表面的细微裂纹。对于铝合金或高强度钢制挡板,若怀疑存在内部裂纹或近表面缺陷,可采用磁粉检测(MT,仅适用于铁磁性材料)或超声波检测(UT)。超声波检测利用高频声波在材料内部传播遇到缺陷时产生的反射波来判定裂纹深度和长度,能有效评估基材在喷涂高温环境下是否产生了结构性损伤。
在实施无损检测时,必须严格控制检测环境与试剂参数,确保检测结果的可追溯性与真实性。例如,渗透检测需在温度10℃至50℃、相对湿度低于80%的环境下进行,以保证渗透剂的流动性与显像效果。检测人员需持有相关专业资质,并依据ISO 3450或GB/T 18851等现行国家标准操作。若发现裂纹,需记录其长度、宽度及扩展方向,并结合底盘挡板的受力模型分析裂纹成因。若裂纹沿焊接缝扩展,可能源于焊接残余应力与喷涂热应力的叠加;若随机分布,则可能与基材原始缺陷或喷涂固化过程中的热冲击有关。
综合评估与整改策略
完成上述检测后,需将所有数据汇总至质量控制数据库,建立底盘挡板喷涂后的质量档案。对于存在轻微变形但未超差、或表面微裂纹可通过打磨修复的工件,需制定详细的返修工艺,明确打磨深度、补喷厚度及重新固化参数,确保返修后性能不低于新品标准。若变形超差或裂纹深度超过基材厚度的10%,则判定为不合格品,必须执行报废或降级处理,严禁将存在安全隐患的底盘件流入装配环节。同时,需分析不合格案例的根本原因,是模具精度不足、冲压工艺不当,还是喷涂炉温曲线设置不合理,通过数据反推优化上游工序。
建立闭环反馈机制是提升底盘挡板喷涂质量的关键。将检测数据定期反馈至冲压、焊接、喷涂等各环节,形成跨部门的质量改进小组,针对高频缺陷开展专项攻关。例如,若某批次挡板频繁出现因变形导致的开裂,可协同工艺工程师调整冲压模具的压边力或优化喷涂前的预热工艺,减少基材内应力。通过持续的数据追踪与工艺迭代,逐步降低缺陷率,确保每一块出厂的底盘挡板在尺寸精度、结构完整性及表面质量上均符合严苛的安全与性能标准,从而保障整车底盘系统的长期稳定运行。