耐高温膏涂层起皮的核心成因与表面预处理
耐高温膏在经历高温环境后出现起皮、脱落现象,通常源于基材与涂层之间的附着力失效。这种失效可能由多种因素导致,例如基材表面存在油污、氧化层或旧涂层残留,亦或是高温过程中产生的热应力超过了涂层本身的结合强度。当涂层与基材的膨胀系数差异较大,且缺乏有效的机械咬合力时,受热后的体积变化极易导致涂层从边缘或局部开始剥离。因此,在着手修复之前,必须彻底清除松动的旧涂层,这是确保新涂层能够稳固附着的基础步骤。
在进行任何打磨作业前,需对受损区域进行严密的清洁处理。使用无水乙醇或专用工业清洗剂擦拭起皮部位,去除表面的油脂、灰尘及挥发性残留物。若基材表面存在顽固污渍,可先用软毛刷配合中性清洁剂进行轻柔刷洗,随后务必用干燥、无绒的洁净布擦干。确保基材完全干燥且无可见污染物,是防止新涂层再次起泡或剥离的关键前提。这一预处理步骤能显著提升后续打磨片的切削效率,并为新涂层的化学键合提供洁净、稳定的界面。
打磨片选型与砂纸打磨的具体操作规范
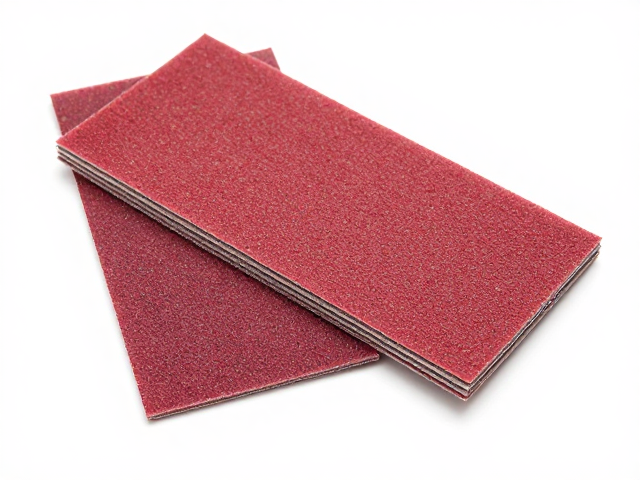
修复过程中,打磨片的选型直接影响修复质量。对于耐高温膏涂层,建议选用粒度在800目至1200目之间的氧化铝或碳化硅砂纸,这类砂纸硬度适中,既能有效去除旧涂层,又不易过度损伤基材。操作时,将砂纸平整贴合于受损区域,采用直线往复或小幅度的圆周运动进行打磨。力度需均匀适中,避免局部用力过猛导致基材变形或涂层去除不均。打磨过程中应频繁检查表面状态,直至所有松动的涂层完全去除,且表面呈现均匀的哑光质感,无明显划痕或凹凸不平。
打磨完成后,需对处理区域进行细致的清洁与检查。使用压缩空气吹去打磨产生的粉尘,再用无尘布蘸取少量溶剂再次擦拭,确保表面无残留颗粒。此时,应仔细审视基材表面,确认无深层裂纹或结构性损伤。若发现基材表面存在微小凹坑,需使用同种耐高温膏进行局部填补,待其初步固化后进行二次精细打磨,确保修复区域与周围基材平滑过渡。这一过程的精细程度决定了最终涂层的附着力强度,不可因追求速度而省略任何一步清洁与检查程序。
耐高温膏涂抹技巧与固化环境控制
在确认基材表面清洁、干燥且平整后,即可开始涂抹耐高温膏。使用专用的刮板或涂抹工具,将膏体均匀铺展于修复区域,涂抹厚度应严格遵循产品说明书规定的范围,通常建议单次涂抹厚度控制在0.5至1毫米之间,以避免因厚度过大导致固化不均或内部应力过大。涂抹时需保持工具与基材表面成一定角度,通过刮板的推力使膏体充分填充微观缝隙,消除气泡和空隙。对于大面积修复,可采用分段涂抹的方式,每段之间预留适当的重叠区域,以确保整体涂层的连续性。
固化过程对耐高温膏的性能发挥至关重要。涂抹完成后,需将工件置于通风良好、温度适宜且无粉尘污染的环境中进行自然固化。固化时间受环境温度、湿度及涂层厚度影响较大,通常需等待至少24小时,期间严禁移动或触碰修复部位。若环境温度较低,可适当延长固化时间,但需避免阳光直射或热源直接烘烤,以防表面结皮过快导致内部溶剂无法挥发,引发起泡或开裂。固化期间,需密切关注环境变化,确保修复过程在稳定的物理条件下进行,以保障最终涂层的耐高温性能和附着力符合预期标准。