锁固脂矿物油基质的选型逻辑与理化特性
在精密机械连接与管道密封场景中,锁固脂(Threadlocking Paste)的核心性能高度依赖于其载体基质的化学稳定性。矿物油作为最基础的润滑与分散介质,其粘度等级、氧化安定性以及与厌氧胶固化体系的相容性直接决定了涂层的附着力与长期服役寿命。选型过程中需重点考察基质的十六烷值与硫含量,低硫高十六烷值的基础油能有效减少高温环境下的积碳与结焦现象,从而避免螺纹副在长期热循环中因碳层堆积导致的预紧力衰减。
不同工况对矿物油基质的流动性有着严苛要求。对于需要快速渗透至微小间隙的细牙螺纹应用,通常优选低粘度(如ISO VG10-32)的精制矿物油,以确保材料能充分填充牙侧间隙;而在高振动、高冲击环境下,则需引入高分子聚合物增稠剂,构建高粘度(ISO VG68以上)的触变性结构,防止介质在装配初期发生流淌或迁移。这种基于粘度与触变性的基质调控,是平衡“施工便利性”与“密封可靠性”的关键物理基础。
薄涂工艺下的界面填充机制与防漏原理
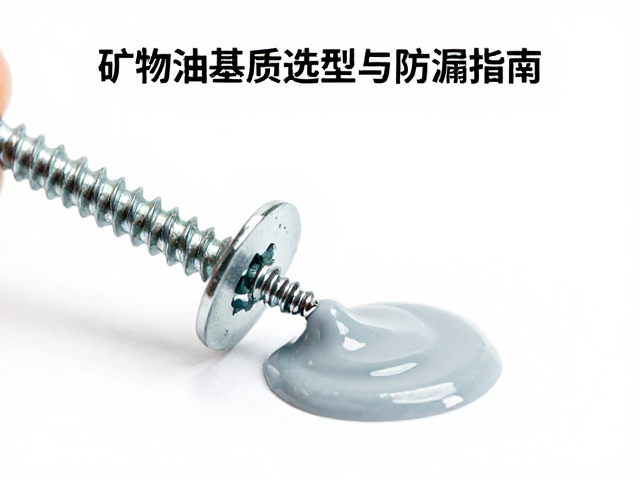
锁固脂采用“薄涂”策略并非单纯为了节省材料,而是基于厌氧固化反应的动力学特征。过厚的涂层会阻碍氧气扩散,导致表面未固化现象,同时过量的固化产物形成的刚性应力集中区可能在螺丝松动时引发脆性断裂。理想的薄涂厚度通常控制在10-50微米之间,这一厚度区间能确保基质中的引发剂与促进剂以最佳比例接触,形成致密且具有一定韧性的交联网络。
防漏效果的核心在于消除螺纹接触面上的微观泄漏路径。金属螺纹表面在微观尺度下存在大量峰谷结构,薄涂锁固脂通过毛细作用填充这些微米级空隙,形成严密的物理屏障。矿物油基质在此过程中充当临时润滑剂,降低摩擦系数,使螺栓在拧紧过程中达到目标预紧力,随后基质逐渐挥发或被固化产物取代,最终形成无孔隙的固态密封层。这种从液态填充到固态密封的相变过程,是防止气体或液体介质沿螺纹轴线渗漏的根本机制。
基于工况参数的基质选型技术指南
面对不同的流体介质与温度范围,矿物油基质的化学耐受性成为选型的首要依据。对于接触燃油、润滑油或水性冷却液的场景,必须选用经过氢化处理的高饱和度矿物油,其抗水解性和耐溶剂性显著优于普通直馏矿物油。在温度监测方面,常规矿物油基锁固脂的工作温度上限通常位于120°C至150°C之间,若涉及超过150°C的高温环境,需评估基质中高分子添加剂的热分解温度,必要时引入硅油或合成酯类作为改性组分,以维持基质的液态润滑功能直至固化完成。
化学介质的腐蚀性要求基质具备特定的极性与溶解参数。在强酸或强碱环境中,普通矿物油可能发生皂化或乳化,导致锁固脂失效。此时需参考基质的极性参数,选择具有特殊官能团修饰的矿物油衍生物,以抵抗化学侵蚀。此外,对于食品级或饮用水接触设备,所选矿物油基质必须符合相关食品安全法规(如FDA 21 CFR 175.300中关于间接食品接触材料的规定),确保无毒性迁移,这一合规性要求直接限制了基础油精炼工艺的选择范围。
施工控制与长期防漏验证体系
施工过程中的表面处理是决定防漏效果的前置条件。螺纹表面必须无油污、无灰尘、无水分,任何残留的工业油脂都会阻碍锁固脂与金属基体的直接接触,导致界面结合力下降。在实际操作中,建议采用溶剂清洗法去除原有润滑残留,待溶剂完全挥发后立即进行薄涂作业。涂覆后需等待一定时间的表干过程,使矿物油基质中的轻质组分适度挥发,提升粘度,防止在后续装配中因重力或压力发生流淌。
长期防漏效果的验证需结合实际工况进行压力测试与振动测试。对于管道连接,可进行静压测试,逐步施加高于工作压力1.5倍的流体压力,观察指定时长内是否有渗漏迹象。对于动态连接部件,需模拟实际运行中的振动频率与振幅,监测预紧力衰减曲线。通过对比不同基质配方在相同测试条件下的性能数据,可建立严密的防漏数据库,为后续工程应用提供可追溯的数据支持,确保密封系统的长期稳定性。