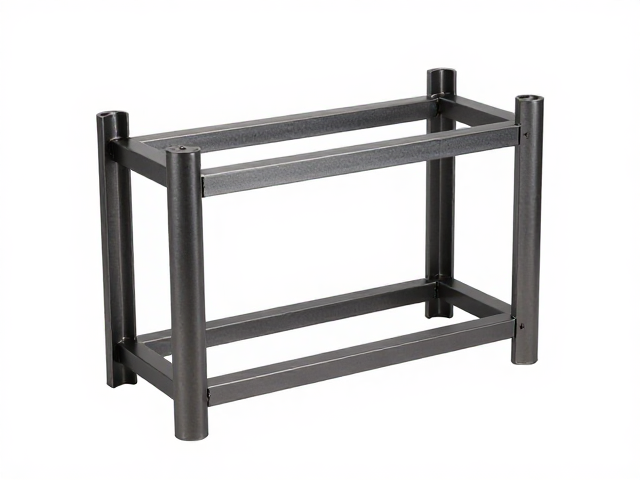
阳极氧化工艺的核心原理与外观表现
阳极氧化是一种通过电化学手段在铝件表面生成氧化膜的技术,这一过程能显著提升金属表面的硬度与耐腐蚀能力。对于动力防护架这类承受复杂力学环境的部件,表面处理的质量直接决定了其使用寿命。普通的喷漆或电镀难以达到同等防护效果,因为阳极氧化层是与基体铝材紧密结合的陶瓷状物质,而非附着在表面的涂层。这意味着在遭遇碎石撞击或恶劣天气侵蚀时,氧化层不易剥落,能长期保持结构的完整性。
在视觉呈现上,经过阳极氧化处理的防护架具有独特的金属质感,色彩均匀且持久。常见的颜色涵盖银色、黑色、枪灰色以及部分定制色系,这些颜色并非后期喷涂,而是通过电解液中的金属离子渗入氧化膜孔隙后封闭而成。这种工艺使得表面光泽度可控,从哑光到高光均可实现,且不易因紫外线照射而褪色。对于追求车辆外观协调性的用户而言,这种细腻且稳定的表面处理提供了较高的审美价值。
数百元价位段的市场现状与成本结构
中端市场的动力防护架价格主要集中在200元至600元区间,这一价格带的产品主要面向注重性价比与实用性的越野或城市改装用户。在这个价位范围内,厂商通常使用6063-T5或6061-T6铝合金作为基材,这两种材料具有良好的挤压成型性能和基础强度。成本的主要构成部分在于原材料、模具开发以及表面处理工序。由于阳极氧化需要专用的电解槽和严格的废水处理流程,相比普通喷涂,其生产成本略高,但能提供更优的防护性能。
市场上该价位段的产品在工艺细节上存在差异,部分产品可能采用简化版的阳极氧化,即氧化膜厚度控制在10-15微米,主要满足基本的防锈需求。而工艺更严谨的产品则会将膜厚提升至20-25微米,甚至进行封孔处理,以增强耐盐雾腐蚀能力。用户在购买时常遇到不同商家对工艺描述模糊的情况,实际上,膜厚数据和盐雾测试时间是区分产品档次的关键指标。正规生产链路中,每一批次都会经过基本的物理性能检测,确保氧化层与基体结合力符合行业标准。
选购时的关键参数与工艺识别
在挑选动力防护架时,氧化膜的厚度是衡量防护等级的核心参数。国标GB/T 5284及相关行业规范通常建议,用于户外恶劣环境的铝制品,其氧化膜平均厚度应不低于20微米。对于防护架这类高频接触外界环境的部件,建议关注商家是否明确标注膜厚数据。若仅标注“硬质阳极氧化”而无具体数值,需警惕其实际性能是否达标。此外,封孔质量决定了氧化层的耐化学腐蚀能力,良好的封孔能防止电解液残留,避免日后出现白霜或斑点。
表面缺陷的识别也是选购中的重要环节。高质量的阳极氧化表面应平整光滑,无明显的色差、气泡或烧伤痕迹。在强光下观察,表面反光应均匀一致。若发现局部颜色深浅不一,可能是氧化过程中电流密度不均或散热不良所致,这会削弱该区域的防护能力。同时,检查防护架的边角部位,这些区域容易因电流集中产生毛刺或过厚氧化层,若处理不当,会影响安装配合或降低耐腐蚀性。选择时应优先查看实物细节图,确认工艺处理的精细程度。
安装维护与长期保养要点
动力防护架安装后,正确的维护方式能延长阳极氧化层的使用寿命。日常清洁建议使用中性清洁剂和软布擦拭,避免使用含有强酸、强碱或研磨成分的清洁剂,以免破坏氧化膜的封闭层。对于沾染泥污或鸟粪等腐蚀性物质的区域,应及时清洗,防止长时间停留导致局部腐蚀。虽然阳极氧化具有较好的耐化学性,但极端环境下的长期浸泡仍可能影响其外观。
在极端越野环境下,防护架难免出现轻微划痕或磨损。若氧化层出现局部破损,露出银色基体,可使用同色系的修补漆进行点涂,以防止铝材进一步氧化腐蚀。但对于大面积磨损,修补效果有限,需考虑整体重新处理。此外,定期检查连接螺栓的紧固情况,避免因震动导致防护架松动,进而造成表面涂层因摩擦而脱落。良好的使用习惯能确保防护架在数年内保持原有的防护性能和视觉效果。