轮轴连接部位管装润滑脂的选型逻辑
轮轴连接部位长期承受交变载荷与动态应力,该区域的密封与防护直接决定了机械结构的运行稳定性。管装润滑脂在此场景下扮演着双重角色,既需提供严密的物理隔绝以阻挡水分、粉尘侵入,又要保持优异的抗剪切能力以维持润滑膜厚度。选型的核心在于匹配工况环境,需重点考察基础油的粘度等级与稠化剂类型,确保其在高温或低温环境下均不出现硬化或析油现象。
防尘脂的触变性与附着力是评估其防护效能的关键指标。高粘附力的脂体能牢固附着在金属表面,形成连续且致密的密封层,有效抵御外部污染物的侵入。在选材时,应关注润滑脂的滴点温度及极压抗磨性能,特别是在重载或冲击载荷下,润滑脂需能迅速恢复结构,防止因机械挤压导致密封失效。此外,材料的相容性测试不可或缺,需确认润滑脂不与轮轴表面的涂层、密封件材质发生化学反应,避免长期服役后出现腐蚀或老化开裂。
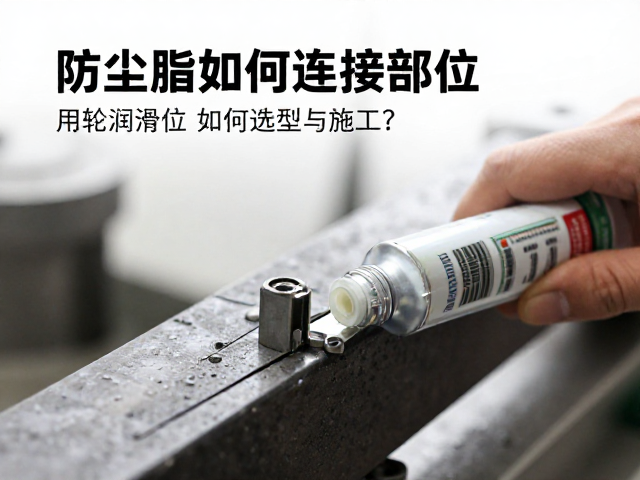
施工前的表面处理与环境控制
施工前的表面预处理是确保管装润滑脂发挥最佳性能的前提条件。轮轴连接部位的金属表面必须彻底清除原有的油污、氧化皮、旧脂残留以及细微划痕。使用专用清洗剂配合无绒抹布进行深度清洁,随后确保表面完全干燥且无挥发性溶剂残留。对于存在轻微锈蚀或粗糙面的部位,需进行打磨处理,以提升新材料与金属基材的结合强度,防止因界面结合不良导致密封层脱落或形成渗漏通道。
环境温湿度对施工质量有着显著影响。理想的环境温度应控制在10℃至30℃之间,相对湿度低于70%,以避免水分混入润滑脂中影响其理化性能。施工过程中需保持作业区域的清洁,避免灰尘颗粒落入脂体中形成磨粒磨损源。若在现场高温或高湿条件下作业,需采取局部降温或除湿措施,确保润滑脂在涂抹初期保持规定的稠度与流动性,从而保证填充的均匀性与致密性。
标准化涂抹工艺与填充细节
管装润滑脂的施工需严格遵循定量填充原则,利用专用注脂枪或手动挤压工具,将润滑脂平稳注入轮轴连接缝隙。涂抹时应保持连续、均匀的压力,避免断点或气泡产生,确保润滑脂完全填充所有微观间隙。对于复杂结构的连接部位,可采用分段涂抹法,从一端向另一端推进,同时观察脂体溢出情况,以判断填充是否饱满。严禁使用金属工具直接刮擦或强行压实,以免破坏润滑脂内部结构或损伤金属表面。
涂抹完成后,需进行外观检查与状态确认。合格的密封层应表面光滑、无裂纹、无气泡,且边缘整齐,与金属表面贴合紧密。对于外露部位,可适当修整脂体边缘,形成轻微的倒角,以减少机械碰撞损伤的风险。在施工过程中,需实时监测润滑脂的挤出状态,若发现挤出阻力异常增大或脂体变色,应立即停止施工并排查原因,确保每一处连接部位均达到预期的防护标准。