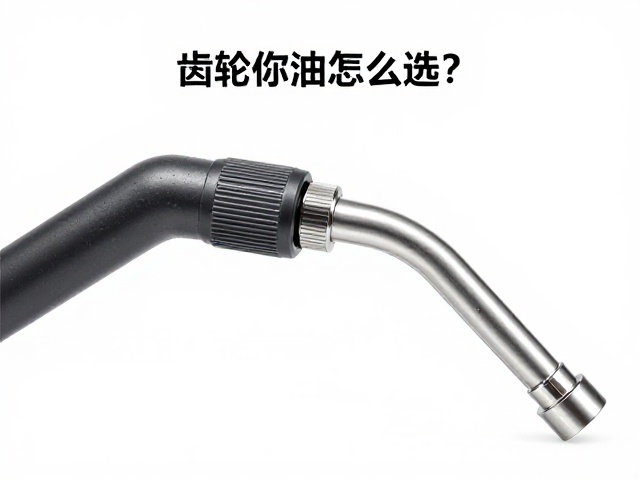
齿轮油加注管的材质与接口适配逻辑
齿轮油加注管的选择核心在于材质耐受性与接口几何尺寸的精准匹配。传统橡胶管在长期接触高温齿轮油时容易出现老化变硬、溶胀甚至开裂,导致渗漏风险。目前主流且经工程验证更优的选择为聚四氟乙烯(PTFE)或改性尼龙软管,这类材料具备极佳的耐化学腐蚀性和抗高温性能,能在-40℃至120℃的环境下保持物理性质稳定。在接口方面,必须严格核对变速箱或差速器加注孔的螺纹规格(如M12、M14或专用卡扣式),若强行使用未经适配的通用管,极易因螺纹咬合不正造成滑丝,进而引发密封失效。
实际作业中,加注管的长度与弯曲半径决定了操作的容错率。过短的管路限制了加注角度,容易在狭窄空间内因视线受阻导致油品飞溅或加注不准;过长的管路则可能因自重下垂产生共振,或在多次弯折后形成记忆性扭曲,影响后续拆卸。建议选择带有刚性导向段或可调节弯头的复合型加注管,这种设计能更好地贴合不同车型底盘的空间布局,确保油液能顺畅、无气泡地注入至标准液位刻度线。
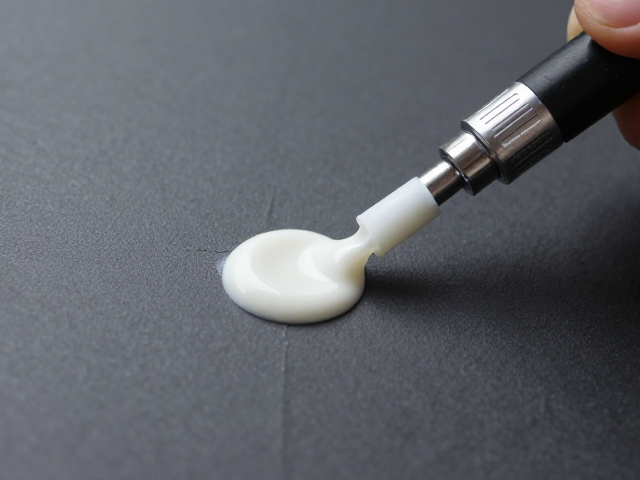
降噪脂涂抹的接触面处理与厚度控制
降噪脂(通常指高分子聚合物阻尼脂或专用减振脂)的效果高度依赖于涂抹前的表面处理与涂层的均匀度。在涂抹前,必须使用无水酒精或专用清洗剂彻底清除金属接触面上的旧油脂、氧化层、油污以及细微的金属碎屑。任何残留的杂质都会像垫片一样改变接触面的刚性,导致阻尼效果大打折扣甚至完全失效。对于经过打磨处理的金属表面,建议在清洁后等待完全挥发干燥,确保表面无水分残留,以保障降噪脂能形成完整的附着力膜。
涂抹厚度的控制是决定异响消除效果的关键变量。过薄无法填补微观不平,过厚则可能因材料自身的粘性流动导致油脂溢出或产生新的流体噪声。理想的涂抹状态为均匀覆盖整个摩擦或振动接触区域,厚度控制在0.5mm至1mm之间,呈半固态连续状。使用刮板或专用涂布工具将脂料由中心向四周均匀推平,确保无遗漏的干斑或堆积的团块。对于螺栓连接处,可将少量降噪脂涂抹于螺纹段,以抑制因微动磨损产生的金属撞击声,同时需注意不可过量导致润滑系数改变进而影响紧固扭矩。
异响成因分析与综合解决路径
齿轮系统异响并非单一因素造成,而是啮合精度、润滑状态与结构紧固共同作用的结果。在更换加注管和涂抹降噪脂后,若异响依旧存在,需排查齿轮啮合间隙是否超出公差范围,或轴承预紧力是否因长期运行出现松旷。加注管解决的问题在于确保润滑系统的完整性,防止因缺油或杂质进入导致的干摩擦噪音;而降噪脂的作用则侧重于消除非金属部件(如塑料盖板、金属护板)与金属本体之间因振动频率不同步产生的共振噪音。两者结合,覆盖了从内部润滑到外部结构固定的主要异响源。
实际维修场景中,部分案例显示,仅更换高质量加注管可解决因油液流动冲击产生的低频轰鸣,而针对高频啸叫或咔哒声,降噪脂在连接支架、传感器底座等松动部位的填充具有奇效。值得注意的是,降噪脂不具备修复机械损伤的功能,若齿轮齿面已出现剥落或点蚀,必须优先进行机械修复或部件更换。因此,正确的诊断流程应是先通过听诊器或电子听音仪定位异响源,再根据声源特性选择对应的物理干预手段,避免盲目施工导致问题复杂化。