发动机缸压不足的核心成因与诊断逻辑
发动机气缸压缩压力不足通常表现为启动困难、怠速抖动、加速无力以及油耗异常升高。在机械结构层面,这主要源于气缸密封界面的失效。活塞环与气缸壁之间、气门与气门座之间,以及气缸垫与缸体接合处,构成了维持高压环境的三道关键防线。当活塞环因磨损导致侧隙或背隙过大,或气门头积碳严重导致关闭不严,高压气体便会通过这些微观缝隙泄漏至曲轴箱或进气/排气歧管,直接削弱做功效率。
准确判断故障源是恢复缸压的前提,盲目更换部件往往无法解决根本问题。维修人员常采用湿式与干式缸压测试法进行区分。干式测试直接测量当前压力,若数值偏低,向气缸内注入少量机油(约10-20毫升)后再次测试。若湿式测试读数显著高于干式,说明活塞环与缸壁密封不良,机油暂时填补了磨损间隙;若湿式测试读数无明显变化,则故障点多集中在气门密封性或气缸垫窜气,此时需进一步检查气门座圈磨损情况或气缸垫是否破损。
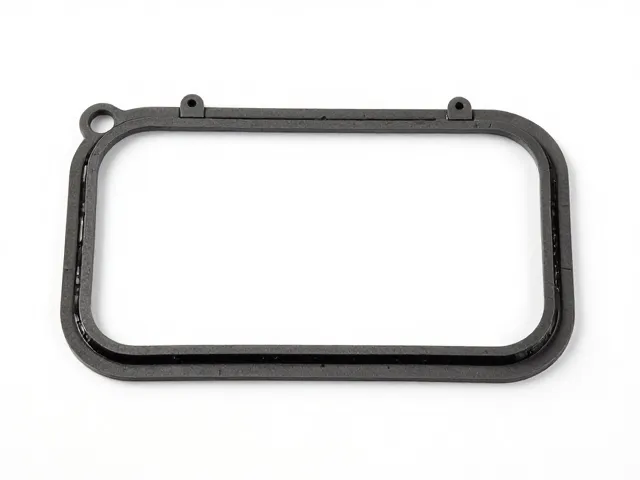
气缸垫与密封胶的规范安装工艺
气缸垫作为缸体与缸盖之间的关键密封件,其安装质量直接决定了发动机的密封寿命。在处理缸压不足且确认气缸垫失效的情况时,更换时必须清理缸体与缸盖结合面的旧垫片残留物及油污,确保金属表面平整、无划痕。对于使用液态密封胶(如厌氧型密封胶)辅助密封的场景,需严格遵循“清洁、涂胶、固化”的标准流程。涂胶前,结合面必须经过溶剂清洗并完全干燥,胶层应均匀涂抹,避免堆积成团,过厚的胶层在高压高温下易被挤出或导致缸盖螺栓拉伸过度引发变形。
密封胶的正确选型与固化时间至关重要。不同类型的密封胶适用于不同的工况,例如高粘度密封胶常用于静态密封,而厌氧胶在金属紧密配合且无氧环境下固化效果最佳。安装过程中,缸盖螺栓需按照维修手册规定的扭矩顺序分次拧紧,以确保密封面受力均匀。若密封胶涂抹过量,多余的胶体可能进入冷却水道或机油通道,造成堵塞或污染,反而引发更严重的机械故障。因此,控制胶量,仅在指定密封区域形成连续薄膜,是保证密封效果且不引发次生故障的关键。
活塞环与缸套的修复与更换策略
当诊断确认缸压不足源于活塞环磨损或缸套拉伤,单纯依赖密封胶无法恢复性能,必须进行机械修复。活塞环的更换需选用符合原厂尺寸标准的配件,安装时需使用专用扩张器,严禁使用螺丝刀等工具撬开,以免断裂或损伤环槽。安装过程中,需仔细检查活塞环开口位置是否按规范错开(通常呈120度或180度分布),并确保环在环槽内转动灵活,无卡滞现象。
对于缸套磨损轻微的情况,可通过镗缸后配加大尺寸活塞的方式进行修复,这是恢复缸压最彻底的手段。若缸套存在严重拉伤或裂纹,则需更换新缸套。在压入新缸套时,需控制环境温度与压入力度,确保缸套与缸体过盈配合均匀,避免因应力集中导致缸套变形或破裂。修复完成后,必须进行严格的缸压测试,确保各缸压差符合技术标准(通常要求各缸压差不超过平均值的8%-10%),方可进行后续装配。
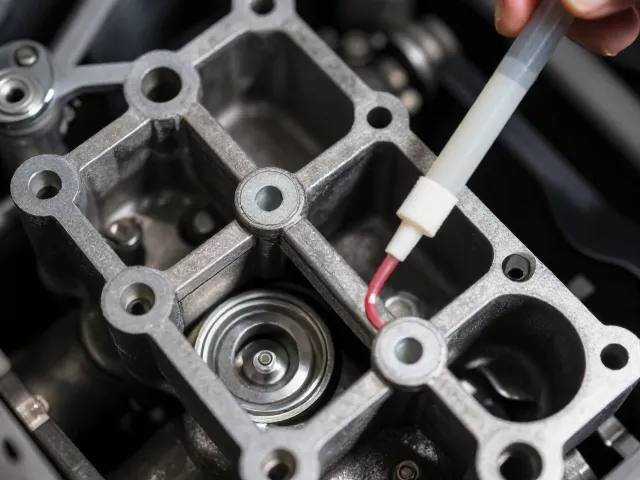
气门组件的密封性恢复与检测
气门密封不严是导致缸压不足的另一大常见原因,特别是对于高里程车辆,气门座圈磨损、气门烧蚀或积碳堆积会形成泄漏通道。修复时,首先需拆下气缸盖,检查气门与座圈的接触环带。若接触环带宽度过宽、发白或有凹坑,需进行气门座铰削或研磨。对于轻微积碳导致的密封不良,可使用专用清洗剂浸泡并配合软布擦拭,但需避免硬质刮擦损伤金属表面。
若气门座圈松动或磨损严重,需采用压入方式更换新座圈。安装时需确保座圈与气缸盖孔配合紧密,无间隙。气门导管磨损也会导致气门歪斜,进而影响密封,必要时需更换气门导管并重新铰削。修复完成后,需进行气门密封性测试,可通过在气门座上涂抹少量机油,将气门装入,用橡胶吸盘吸附气门头并轻压,观察机油是否迅速渗出,以此判断密封效果。确保每进排气门均达到规定的密封标准,是恢复发动机压缩力的必要步骤。