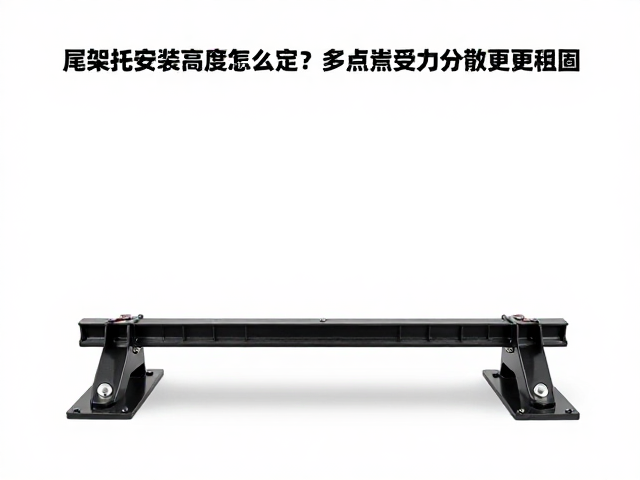
尾架托安装高度的核心计算逻辑
尾架托的安装高度并非随意设定,其核心在于确保工件在加工过程中,顶尖中心线与车床主轴中心线严格重合。这一几何对齐是保证加工精度和刀具寿命的基础条件。若高度偏差过大,会导致工件产生径向跳动,进而引发振刀、表面粗糙度不合格以及圆锥形误差。在实际操作中,技术人员通常使用标准量具或经过精密校准的试件进行初步定位,通过测量工件中心高来确定基准点。这一基准点必须基于机床本身的结构参数,特别是主轴中心到床身导轨平面的垂直距离,这是所有后续调整的绝对参照系。
多点受力分散的设计理念在此环节扮演着关键角色。传统的单点支撑或固定式尾座在承受轴向切削力时,容易产生应力集中,导致尾架体微小变形或位移。采用多点接触或可调式底座结构,能够通过增加接触面积和支撑点,将来自工件的反作用力均匀分布至床身导轨。这种受力模式的改变,使得尾架在长期重载加工下仍能保持刚性稳定。安装高度的确定不仅要满足中心高要求,还需兼顾底座与导轨间的贴合紧密度,确保各支撑点受力均衡,避免因地基不平或安装误差导致的单侧受力过大,从而从物理结构上提升整体的稳固性。
精密测量与动态校准的实施细节
在确定具体高度数值时,必须摒弃经验估算,转而依赖严密的测量流程。使用高精度百分表或激光干涉仪对尾架顶尖中心进行检测是行业通用的规范做法。检测时需将标准芯轴或精密棒材置于主轴与尾架之间,通过百分表记录两端的高度差。若发现偏差,需调整尾架底座下方的垫片厚度或微调螺栓。这一过程需要反复进行,直至两端读数一致,误差控制在微米级别。值得注意的是,测量环境的温度变化会影响金属材料的热胀冷缩,因此在高精度作业中,需尽可控制环境温度在20℃左右,以减少因热变形带来的测量误差。
动态校准是验证安装效果的关键步骤。静态测量无误后,需进行空载运行和轻载切削测试。在切削过程中,观察尾架是否有异常振动或位移。如果发现加工出的工件出现锥度,往往意味着尾架中心高偏低或尾架体发生倾斜。此时需重新检查底座水平度,并确认尾架侧向紧固螺丝的预紧力是否均匀。多点受力结构的优势在于其自修正能力较强,但前提是各受力点的预紧力必须经过精确计算和施加。通过动态测试反馈,微调安装高度,确保在切削力作用下,尾架系统能保持最佳的刚性和位置稳定性,从而实现高精度的加工效果。